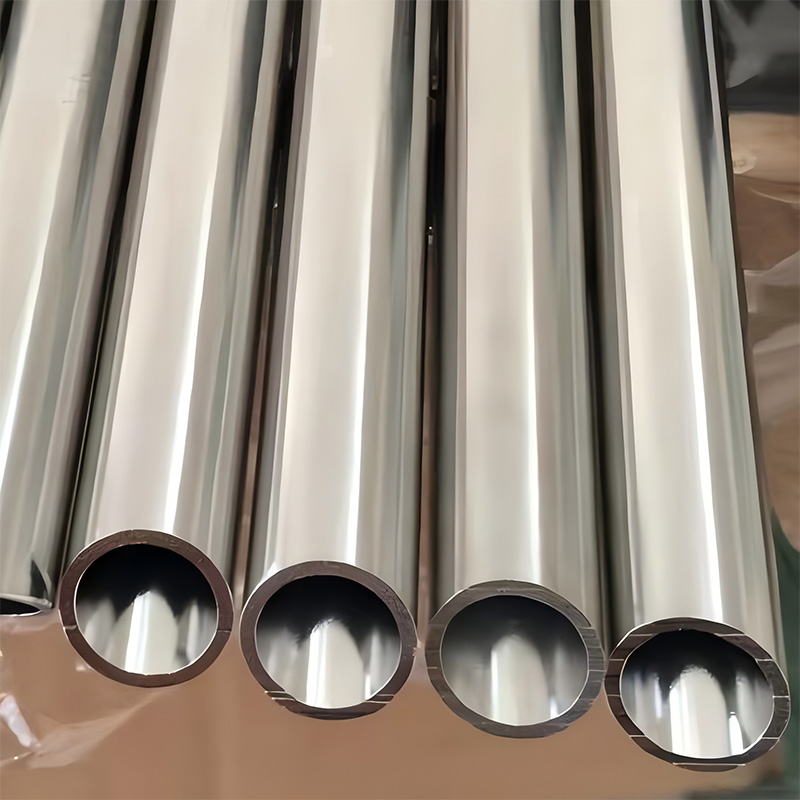
Производство фитингов для труб из нержавеющей стали — надёжно и по ГОСТ
2026-09-26
содержание
Производство фитингов для труб из нержавеющей стали — это не просто штамповка деталей. Это точный баланс между химическим составом сплава, термическим циклом обработки, геометрической стабильностью и строгим контролем на каждом этапе. Мы поставляем такие фитинги уже 14 лет — с 2010 года. За это время мы видели, как заказчики в России и Казахстане отказывались от партий из-за микротрещин в зоне сварного шва, как терялись сроки монтажа из-за несоответствия резьбы ГОСТ 6357–81, как перегрев в теплообменнике разрушал переходники из марки 08X18H10T. Опыт учит: надёжность начинается не с сертификата, а с того, кто стоит за этим сертификатом.
ГОСТ — не формальность, а технический контракт
Фитинги из нержавеющей стали для промышленных систем не могут быть «универсальными». В российских условиях — особенно в нефтегазовой и химической отрасли — действуют жёсткие требования: ГОСТ Р 55087–2012 (фланцы), ГОСТ 17378–2001 (отводы), ГОСТ 17380–2001 (переходы), а также требования ТР ТС 010/2011 по безопасности. Мы проверяем каждый комплект: толщину стенки — цифровым ультразвуковым толщиномером, угол отвода — оптическим угломером с погрешностью ±0,2°, химический состав — спектрометром SPECTROTEST. Если в паспорте указано 10X23H18 (TP310S), но в анализе — менее 22% хрома или выше 0,08% углерода, такая партия не проходит входной контроль. Мы не «принимаем документы» — мы проверяем металл.
Почему «производство» начинается не на заводе, а в офисе
ООО Вэньчжоу Руй Хун Интернэшнл Трейд не производит фитинги самостоятельно. Но именно мы определяем, *как* они будут произведены. Мы работаем напрямую с заводами в районе Лунвань — там, где сосредоточено более 60% китайского экспорта трубопроводных изделий. Например, с ООО Чжэцзян Бангнуо Стальные трубы: их пресс-формы рассчитаны под 316L, а не под «универсальный нержавеющий сплав». Они используют горячую штамповку для отводов диаметром от DN50 до DN600 — без последующей механической доработки. Мы задаём режимы: температура нагрева 1150°C, скорость охлаждения — контролируемая, а не воздушная. И требуем протоколы термообработки — не «по ГОСТ», а с указанием времени выдержки при каждой температуре.
Что скрывает «высококачественный» фитинг
Качество проявляется в трёх местах: в зоне сварки, в резьбе и в поверхности. Мы отбираем только те фитинги, где сварной шов прошёл 100% визуальный контроль + капиллярная дефектоскопия. Резьба — метрическая или дюймовая — должна соответствовать классу точности 6g по ГОСТ 24705–2004. Поверхность — не просто «без царапин», а с параметром шероховатости Ra ≤ 0,8 мкм для санитарных применений и Ra ≤ 3,2 мкм для промышленных. Мы не принимаем изделия с остаточными напряжениями — их выявляют методом цветной металлографии. Именно поэтому фитинги из нашего ассортимента не деформируются при затяжке фланцевого соединения в системах с давлением до 40 бар.
Как выбрать — и не ошибиться
Если ваш проект — теплообменник на 550°C, нужен TP310S с гарантией стойкости к окислению. Если это пищевая линия — 1.4404 (03X17H14M3) с полировкой до Ra ≤ 0,4 мкм и сертификатом EN 10204 3.1. Для агрессивных сред — никелевые сплавы: Инколой 800 для серной кислоты, Хастеллой C276 — для хлоридов. Мы не предлагаем «один размер под всё». Мы спрашиваем: какая среда? Какое давление? Какие циклы нагрева? Какой срок службы? Только после этого подбираем материал, тип фитинга и способ соединения — сварка, фланец или компрессионное зажимное соединение. На сайте ruihongsteel.com — актуальные таблицы совместимости материалов с агрессивными средами, а также схемы монтажа для U-образных и змеевиковых систем.
Производство фитингов для труб из нержавеющей стали — это не этап закупки. Это часть инженерного решения. Надёжность достигается не в цеху, а в координации: между стандартом и реальным металлом, между документом и фактом, между поставщиком и потребителем. Мы делаем так, чтобы ГОСТ работал — не на бумаге, а в трубопроводе.