Руководство по монтажу и соединению труб из нержавеющей стали 2026
2026-10-09
Главное за 30 секунд
- Критичность подготовки: 85% дефектов сварных швов на нержавеющих трубах возникают из-за недостаточной очистки поверхности или отсутствия газовой защиты обратной стороны шва (поддува аргоном).
- Выбор метода соединения: Для систем высокого давления и агрессивных сред (нефтегаз, химия) приоритетом остается аргонодуговая сварка (TIG), тогда как для санитарных и быстровозводимых линий эффективны пресс-фитинги и резьбовые соединения.
- Контроль качества: Визуальный осмотр обязателен, но для ответственных узлов требуется капиллярный контроль (ПВК) или радиография. Сертификация ТР ТС и паспорта качества от проверенных поставщиков снижают риск брака на этапе монтажа.
Монтаж трубопроводных систем из нержавеющей стали в 2026 году требует не просто механического соединения деталей, а глубокого понимания металлургических процессов, происходящих в зоне термического влияния. Ошибки на этапе сборки приводят к точечной коррозии, межкристаллитному разрушению и, как следствие, к аварийным остановкам производства. Стоимость простоя нефтеперерабатывающего или химического предприятия может исчисляться миллионами рублей в сутки, что делает качество монтажных работ критическим фактором экономической безопасности проекта.
В данном руководстве мы разберем технические нюансы подготовки, соединения и контроля труб из аустенитных и дуплексных сталей, опираясь на актуальные стандарты ГОСТ, ISO и практический опыт реализации промышленных проектов. Мы рассмотрим, как избежать типичных ошибок, которые допускают даже опытные бригады, и почему выбор правильного поставщика материалов влияет на успех монтажа не меньше, чем квалификация сварщика.
Подготовка труб и фитингов: фундамент надежной системы
Нержавеющая сталь обладает уникальным свойством: её коррозионная стойкость обеспечивается тонкой оксидной пленкой (пассивным слоем) на поверхности. Любое нарушение целостности этого слоя или загрязнение поверхности железом (от углеродистых инструментов) запускает процесс ржавления. Поэтому этап подготовки является определяющим.
Механическая обработка и обезжиривание
Перед началом любых работ трубы и фитинги должны быть тщательно очищены. Использование общих шлифовальных кругов для черной и нержавеющей стали категорически запрещено. Частицы обычного железа, внедренные в поверхность нержавейки, становятся очагами коррозии. Необходимо использовать отдельный инструмент с маркировкой «INOX» или специальные абразивы на основе циркония или керамики.
Обезжиривание проводится ацетоном, изопропиловым спиртом или специализированными растворителями. Важно удалить не только видимые загрязнения, но и следы масел, маркерной разметки и клея от этикеток. Маркеры для нержавеющей стали должны быть на хлоридной основе с низким содержанием серы и галогенов, чтобы избежать локального травления металла при нагреве.
Защита от окисления при сварке (Gas Purging)
Одной из самых частых ошибок при монтаже труб малого диаметра и особенно теплообменных змеевиков является игнорирование защиты внутренней поверхности шва. При сварке вольфрамовым электродом в среде аргона (TIG) внешняя часть шва защищена газом, но внутренняя сторона остается открытой для воздуха. Кислород при высоких температурах реагирует с хромом, выжигая его из сплава. Это приводит к образованию «сахаристой» структуры (sugaring) внутри трубы — шероховатого оксидного слоя, который резко снижает проходное сечение и создает идеальные условия для бактериальной и химической коррозии.
Важно: Для труб диаметром до 100 мм обязательно использование заглушек и подача аргона внутрь трубы перед началом сварки. Концентрация кислорода в зоне шва не должна превышать 50 ppm (частей на миллион). Только такой подход гарантирует сохранение коррозионной стойкости сплава, будь то стандартная AISI 304/316 или более сложные никелевые сплавы, такие как Хастеллой C276 или Инколой 800.
Рекомендация инженера: Всегда проверяйте герметичность системы поддува газа перед началом чистовой сварки. Используйте кислородомер для контроля качества защитной среды.
Технологии соединения: выбор метода под задачу
В 2026 году рынок предлагает несколько основных методов соединения труб из нержавеющей стали. Выбор зависит от рабочего давления, температуры среды, требований к гигиене и бюджета проекта.
1. Аргонодуговая сварка (TIG/WIG)
Это «золотой стандарт» для промышленных трубопроводов. Сварка неплавящимся вольфрамовым электродом в среде инертного газа обеспечивает монолитное соединение, равное по прочности основному металлу.
- Преимущества: Высочайшая герметичность, устойчивость к вибрациям и гидроударам, возможность работы с тонкостенными трубами (от 0.5 мм).
- Ограничения: Высокая зависимость от квалификации сварщика, необходимость последующей обработки швов (травление и пассивация), высокие требования к подготовке кромок.
- Применение: Нефтегазовая отрасль, химическое машиностроение, энергетика, системы с высокими параметрами давления и температуры.
При сварке жаропрочных марок, таких как TP310/310S (10X23H18) или TP321 (08X18H10T), необходимо строго контролировать межпроходную температуру (не выше 150°C), чтобы избежать снижения коррозионной стойкости в зоне термического влияния. Использование присадочной проволоки, легированной ниобием или титаном, помогает стабилизировать структуру шва.
2. Пресс-фитинги (Press-fit systems)
Технология быстрого монтажа без применения сварки и резьбы. Соединение осуществляется путем обжима специальной гильзы вокруг трубы с использованием электрогидравлического инструмента.
- Преимущества: Скорость монтажа в 3-5 раз выше сварки, отсутствие огнеопасных работ, не требуется высокая квалификация персонала, эстетичный вид.
- Ограничения: Ограничение по давлению (обычно до 16-25 бар в зависимости от диаметра), высокая стоимость самих фитингов, невозможность разборки соединения.
- Применение: Системы водоснабжения, отопления, пищевая промышленность (санитарные линии низкого давления), HVAC.
3. Резьбовые соединения и фланцы
Традиционный метод, сохраняющий актуальность для участков, требующих периодической разборки для обслуживания или замены оборудования.
- Преимущества: Разборность, простота монтажа, доступность компонентов.
- Ограничения: Риск утечек при вибрации, необходимость использования уплотнительных материалов (лен, PTFE, паронит), утолщение стенки трубы в месте нарезки резьбы.
- Применение: Подключение приборов учета, насосного оборудования, запорной арматуры.
| Параметр | Сварка TIG | Пресс-фитинги | Резьба/Фланцы |
|---|---|---|---|
| Герметичность | Абсолютная (при соблюдении технологии) | Высокая (зависит от качества обжима) | Средняя (требует обслуживания) |
| Скорость монтажа | Низкая | Очень высокая | Средняя |
| Стоимость материалов | Низкая | Высокая | Средняя |
| Требования к персоналу | Высокие (аттестованные сварщики) | Низкие (обучение за 1 день) | Средние (слесари-сантехники) |
| Применимость для высоких температур | Да (до 600°C и выше) | Нет (ограничение уплотнителями ~100-150°C) | Да (с правильными прокладками) |
Типичные ошибки монтажа и способы их предотвращения
В нашей практике, охватывающей поставки в более чем 20 стран, мы регулярно анализируем причины рекламаций. Часто проблема кроется не в качестве самой трубы, а в нарушении технологий её установки.
Ошибка №1: Игнорирование термического расширения
Нержавеющая сталь имеет коэффициент линейного теплового расширения примерно в 1.5 раза выше, чем у углеродистой стали. При монтаже длинных прямых участков без компенсации (П-образных компенсаторов, сильфонных узлов) возникают значительные напряжения, способные деформировать крепления или разрушить сварные швы.
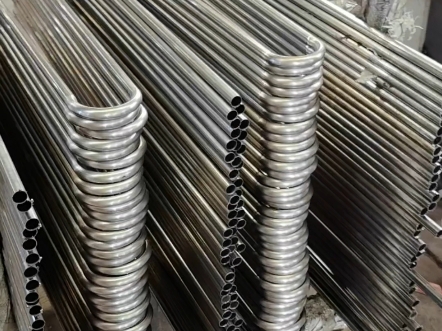
Решение: Обязательный расчет тепловых удлинений при проектировании. Использование сильфонных компенсаторов или U-образных труб, которые мы поставляем в широком ассортименте, позволяет эффективно гасить температурные деформации.
Ошибка №2: Контакт с углеродистой сталью (Гальваническая коррозия)
Частая ситуация на строительных площадках: трубы из нержавейки хранятся на стеллажах из черного металла или монтируются с использованием обычных стальных хомутов. В присутствии влаги (конденсат, дождь) возникает гальваническая пара, где нержавеющая сталь выступает катодом, а черная металл — анодом. Однако продукты коррозии черного металла оседают на нержавейке, вызывая питтинговую коррозию.
Решение: Изоляция контактов. Использование хомутов с резиновыми прокладками, хранение труб на деревянных или пластиковых поддонах. Если контакт неизбежен, используйте диэлектрические прокладки.
Ошибка №3: Некорректный выбор марки стали для среды
Использование AISI 304 (08Х18Н10) в средах с высоким содержанием хлоридов (морская вода, некоторые реагенты для бассейнов, дорожные соли) приводит к быстрому питтингу. Для таких условий необходим минимум AISI 316L (10X17H13M2T) или супердуплексы.
Мы сталкивались со случаями, когда замена труб на химическом заводе потребовалась уже через 4 месяца эксплуатации из-за сквозной коррозии. Причина была в использовании марки 321 вместо рекомендованного Инколоя 20 для сернокислотной среды. Компания ООО Вэньчжоу Руй Хун Интернэшнл Трейд уделяет особое внимание консультационной поддержке: наши специалисты помогают подобрать материал не только по прочности, но и по химической совместимости, учитывая специфику технологического процесса заказчика.
Контроль качества и приемка работ
Монтаж считается завершенным только после прохождения комплекса испытаний. В 2026 году требования к документации ужесточаются, особенно для объектов, подпадающих под надзор Ростехнадзора.
- Визуальный и измерительный контроль (ВИК): Проверка геометрии швов, отсутствия подрезов, пор и наплывов. Ширина шва должна быть равномерной, чешуйчатость — мелкой и регулярной.
- Капиллярный контроль (ПВК): Нанесение пенетранта для выявления микротрещин, невидимых глазу. Обязателен для швов, работающих под давлением.
- Гидравлические испытания: Опрессовка системы водой под давлением, превышающим рабочее в 1.5 раза (согласно ГОСТ и СНиП). Выдержка времени — не менее 10 минут. Падение давления недопустимо.
- Пассивация: После механической обработки или сварки рекомендуется провести пассивацию — обработку поверхности кислотными составами для восстановления оксидной пленки. Это продлевает срок службы трубопровода на 30-40%.
Важным аспектом является наличие сопроводительной документации. Каждая партия труб должна иметь сертификат качества завода-изготовителя с указанием номера плавки, химического состава и результатов механических испытаний. ООО Вэньчжоу Руй Хун Интернэшнл Трейд обеспечивает полный пакет документов, включая сертификаты соответствия ТР ТС, что упрощает процедуру сдачи объекта техническому заказчику.
Логистика и снабжение: как обеспечить бесперебойный монтаж
Срыв сроков поставки материалов — одна из главных причин увеличения стоимости монтажных работ. Простой бригады, ожидание недостающих фитингов или несоответствие привезенных труб проекту ведут к финансовым потерям.
Эффективная стратегия закупок подразумевает работу с надежными экспортерами, которые берут на себя функции координации цепочки поставок. Как независимый экспортер с 2010 года, наша компания выстроила прозрачную логистику из промышленного района Лунвань (Вэньчжоу) напрямую к объектам в России, Казахстане и странах Балтии. Мы не просто продаем трубы, мы управляем рисками поставок.
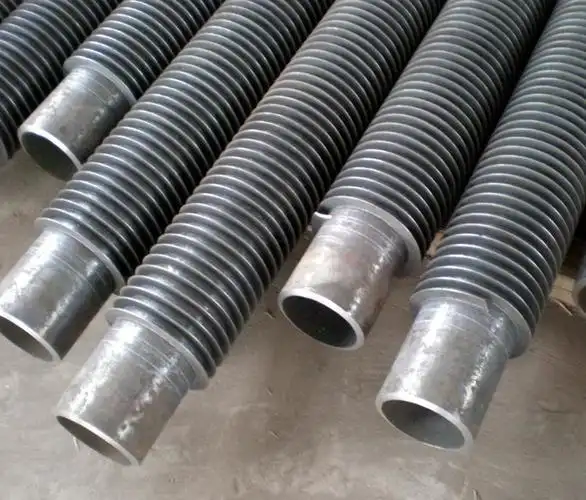
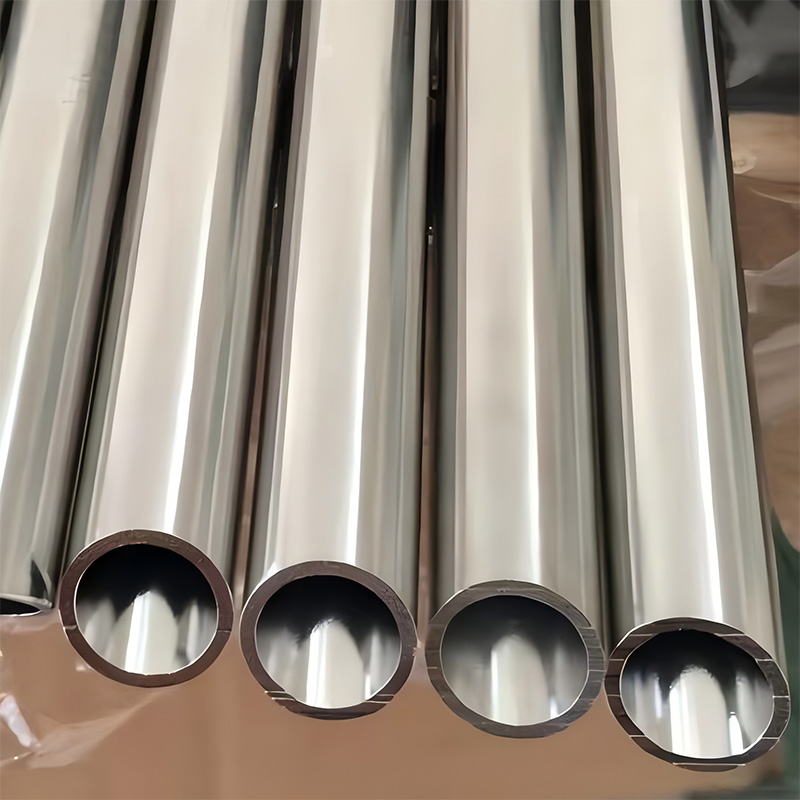
Наш ассортимент включает не только прямошовные и бесшовные трубы, но и сложные компоненты: оребренные трубы для теплообменников, змеевидные элементы, отводы и переходы из специальных сплавов (Хастеллой, Инколой). Сотрудничество с проверенными заводами-партнерами, такими как Zhejiang Bangnuo Steel Pipes, позволяет нам гарантировать стабильность геометрических параметров продукции. Это критически важно для монтажных работ: трубы с отклонением по овальности или толщине стенки крайне сложно качественно сварить, особенно автоматическими методами.
Мы понимаем, что каждый проект уникален. Поэтому сроки выполнения заказов и логистические маршруты согласуются индивидуально. Будь то срочная поставка санитарных труб для пищевого комбината или комплексное снабжение строящегося НПЗ жаропрочными материалами TP310S, мы обеспечиваем техническую поддержку на всех этапах — от подбора аналогов до помощи в таможенном оформлении.
Заключение
Монтаж труб из нержавеющей стали в 2026 году — это синтез высокой инженерной культуры и качественных материалов. Соблюдение технологий подготовки, правильный выбор метода соединения и строгий контроль качества позволяют создать трубопроводную систему, которая прослужит десятилетия без аварий. Ключ к успеху лежит в детальном планировании, использовании специализированного инструмента и партнерстве с поставщиками, которые разделяют ваши стандарты качества.
Не позволяйте ошибкам монтажа снизить эффективность вашего производства. Доверяйте профессионалам не только в работе «на земле», но и в вопросах снабжения.
Готовы обсудить ваш проект?
Запросите коммерческое предложение и технический паспорт на необходимую продукцию. Наши инженеры помогут подобрать оптимальные материалы из наличия или организуют производство под ваши спецификации.
Связаться с отделом продаж ООО Вэньчжоу Руй Хун Интернэшнл Трейд